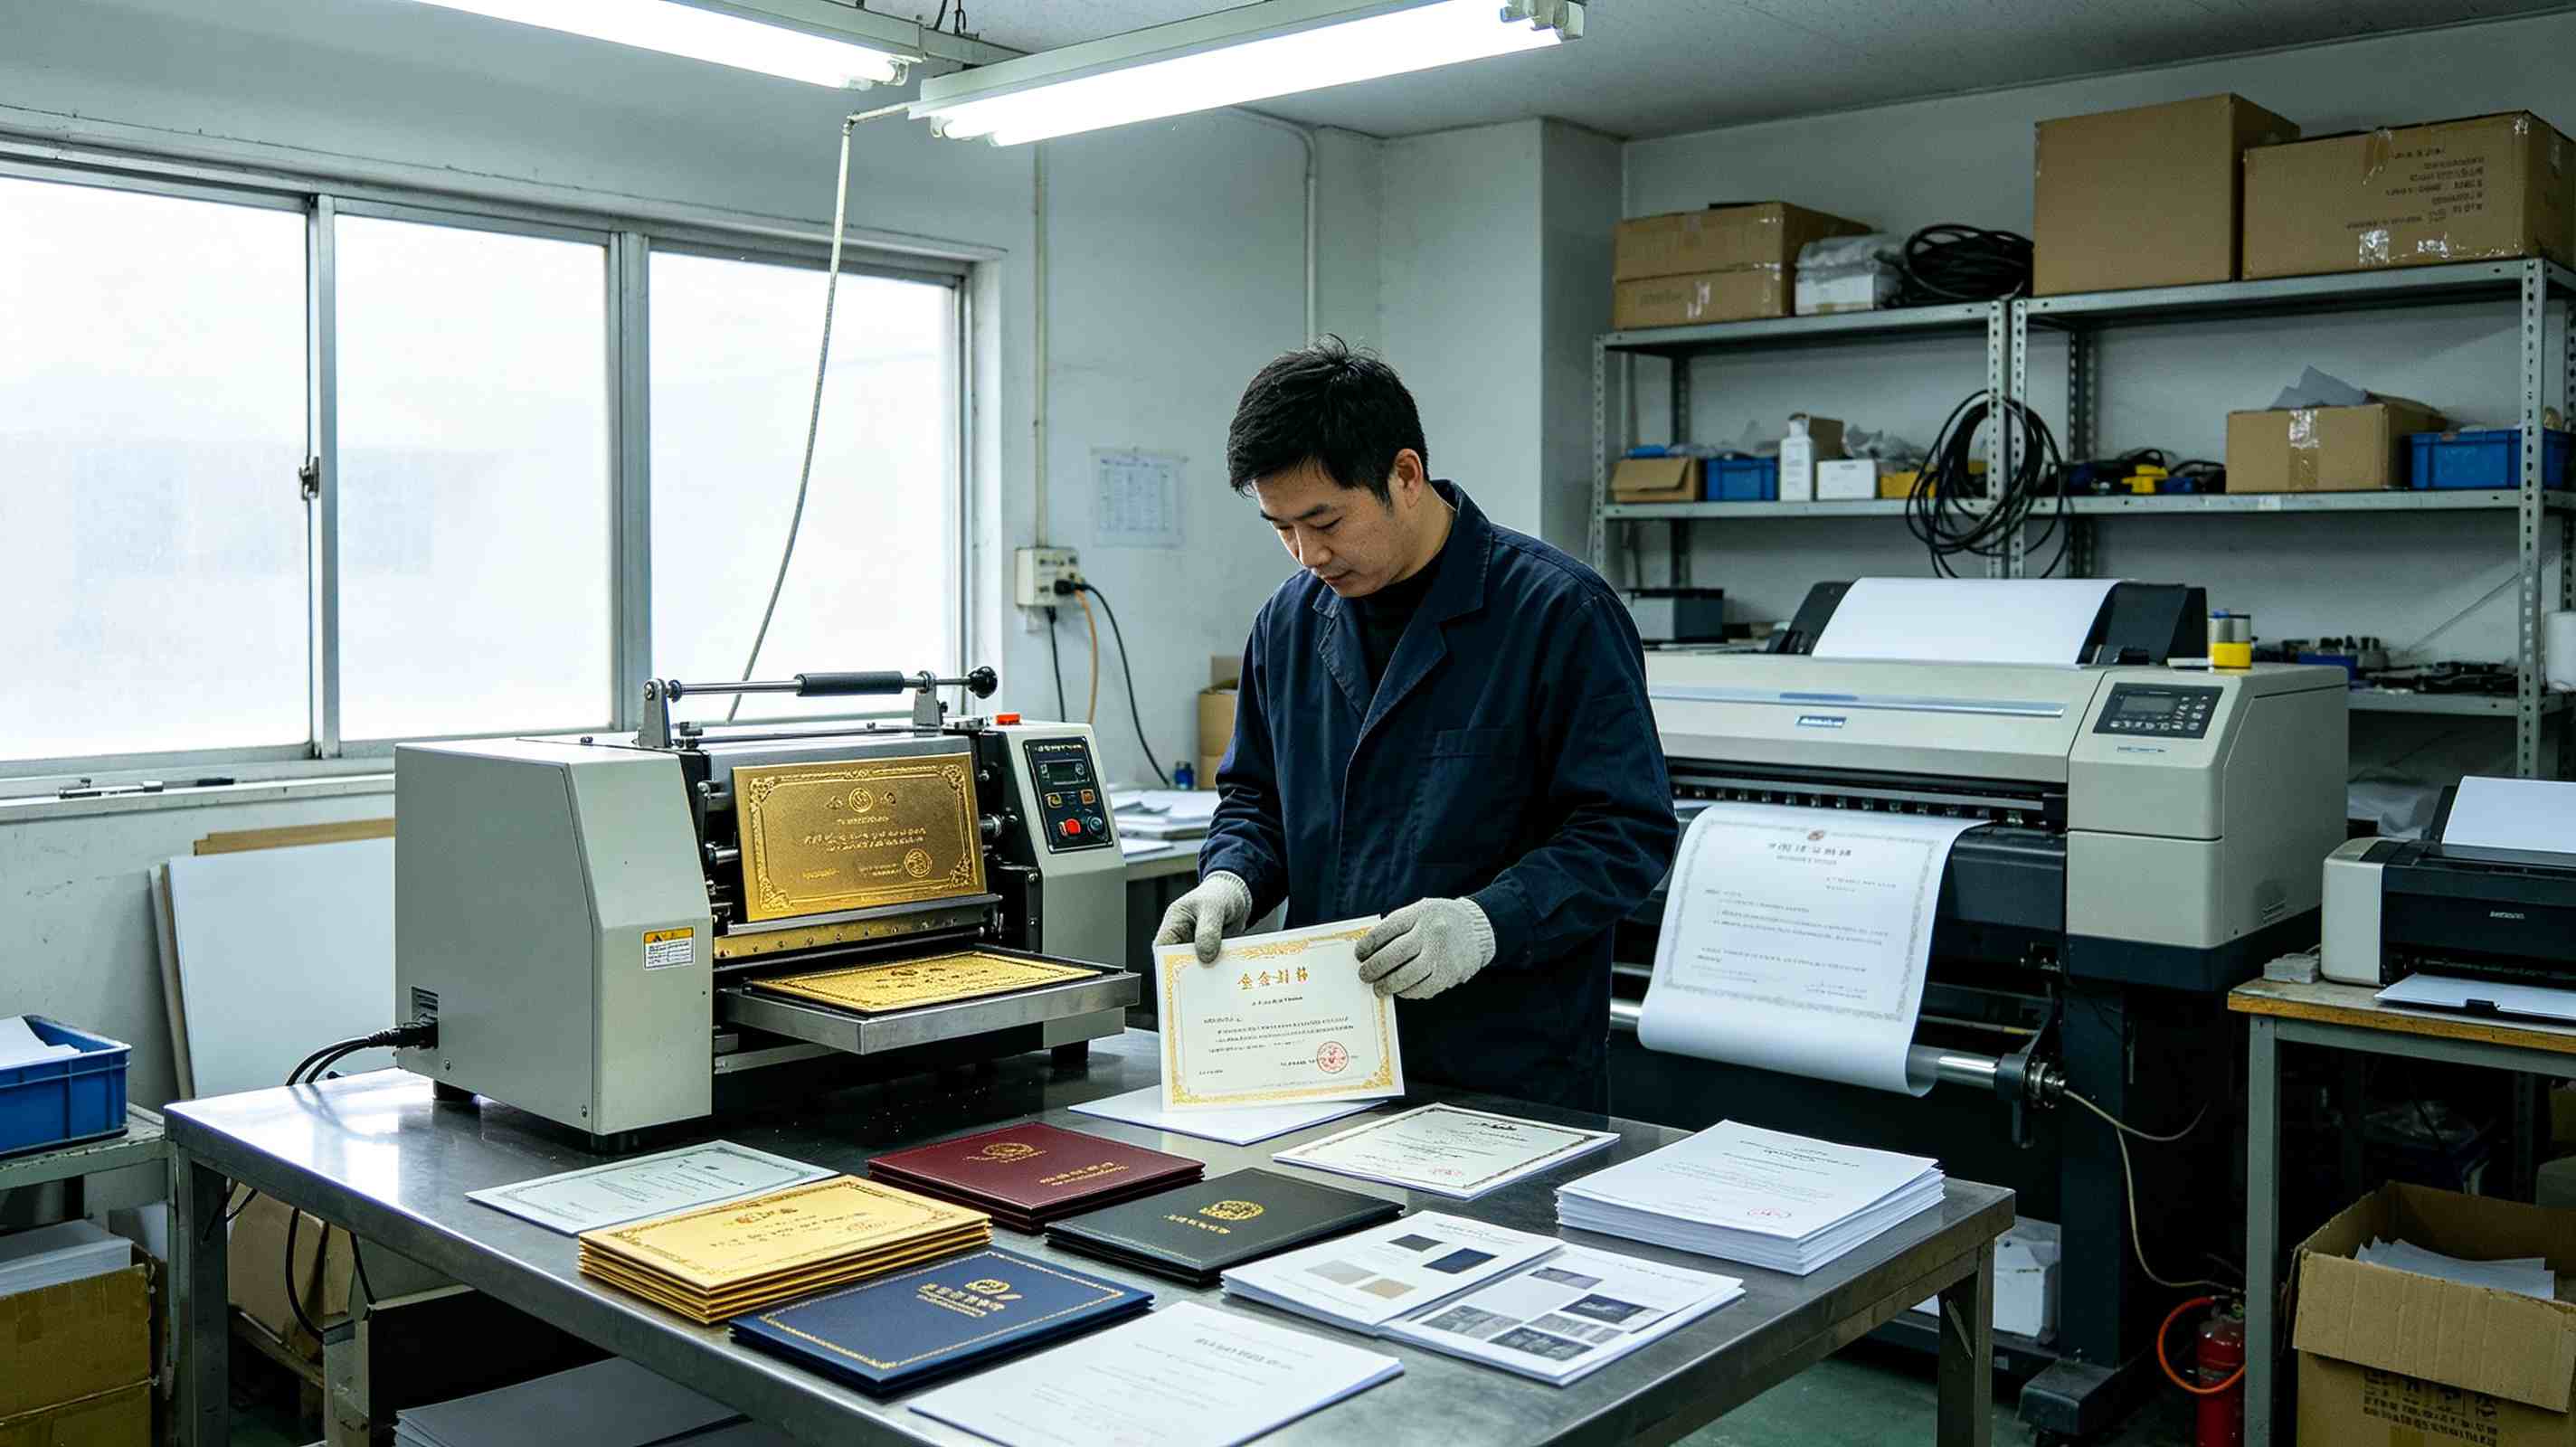
上周,一个做人力资源的朋友发来两张照片,让我猜哪张是原件、哪张是找本地做证电话做的。我盯着屏幕看了足足两分钟——纸张厚度、钢印凹凸、甚至连边缘的微磨损都做出来了。最后我猜错了。这就是今天要聊的:证件制作实物赏析,精细工艺提升证书质感,到底差在哪些地方。
别误会,我写这篇不是教人办假证。恰恰相反,只有看懂精细工艺的门道,你才能分辨哪些是糊弄事的粗制滥造,哪些是真正花了心思的实物还原。
一、纸张克重与手感:第一下摸上去就露馅
普通打印纸是80克,薄、脆、折两下就有白痕。而正规证书用的纸张通常在120克到180克之间,带一点纹理,摸上去有轻微的阻尼感——不是滑溜溜的复印纸那种触感。
我见过一个做证件的老师傅,他手里常年备着七八种特种纸,从带水印的证券纸到带棉浆成分的档案纸。他说过一句话我记到现在:“纸不对,其他做得再好,内行一捏就知道假。”坦白讲,这话不夸张。你拿一本真的职业资格证和一本粗制滥造的对比,闭着眼睛摸都能分出来。
二、钢印与凹凸:3毫米的立体感决定档次
精细工艺里最容易被忽视的是钢印。普通做法是直接彩色打印一个红色的章——平的,没手感。稍微讲究点的会用透明UV油墨打印出凸起效果,但在侧面光下还是会穿帮。
真正花功夫的做法是制作金属钢印模具,用压力在纸张背面压出凹陷、正面形成凸起。这个凹凸深度一般在0.3到0.5毫米之间,摸上去有清晰的颗粒感。而且钢印压过的位置,纸张纤维会被压密实,对着光看会有一条半透明的压痕。这些细节在网上办证联系方式的成品对比图里经常被拿来做教材。
三、防伪底纹:不是随便画几条线就叫防伪
低端仿品最明显的破绽就是底纹。要么干干净净一张白纸,要么用网上下载的矢量花纹随便铺一层,放大一看线条边缘全是锯齿。
精细的底纹制作要用专业防伪设计软件,生成连续性的团花、缩微文字、渐变曲线。缩微文字小到肉眼勉强能辨认,放大镜下一行行清晰可读,内容通常是发证机关名称或证书编号。这个精度,普通打印机根本打不出来,必须用1200dpi以上的专业设备。
四、油墨与色彩:潘通色号不是玄学
有个做印刷的朋友跟我吐槽过:客户发来一张手机拍的原件照片,让他照着调色。他调了六版,客户都说“感觉差点意思”。后来客户把原件寄过来,用色差仪一打——照片里的红色偏了整整7个色度。
证件制作实物赏析里,色彩还原是硬功夫。正规证书的红色印章通常有固定的潘通色号,比如PANTONE 186C这种标准红。普通四色打印用的是CMYK,色域覆盖不了潘通专色,印出来发暗、发灰。精细工艺会用专色油墨单独印刷印章和国徽部分,颜色饱满度完全不一样。
五、裁切与圆角:2毫米的误差就是一眼假
很多人不知道,证书的圆角是有固定规格的。标准证件卡片的圆角半径一般是3毫米,一寸照片的圆角是2毫米。粗糙的作坊直接用剪刀手剪,圆角大小不一,边缘还有毛刺。
精细做法是用专门的圆角冲压机,一刀下去角度精确到0.5毫米以内。裁切边缘要光洁、没有纸屑粘连。这些小细节单看都不起眼,但放在一起就构成了整体质感。简单来讲,就是“哪哪都差一点”和“挑不出毛病”的区别。
六、信息排版:字体字号的毫米级博弈
见过最离谱的仿品是姓名用了黑体。就这一个细节,假的不能再假了。正规证书上的姓名、编号,几乎全是专用字体——有的用宋体加粗,有的用楷体,有的甚至用刻字机刻上去再拓印。
字号也有讲究。主标题、正文、落款、日期,每行字的字间距、行距都有固定比例。精细工艺会拿原件做扫描分析,把每个字符的坐标位置、倾斜角度、笔画粗细都记录下来,然后在排版软件里逐项还原。这个过程很枯燥,但做出来的东西摆在一起,差距是肉眼可见的。
七、做旧与使用痕迹:新证做旧才是真本事
最后这条最考验师傅的经验。一本刚做出来的证书,纸张太挺括、颜色太鲜亮、边缘太锋利,一看就是“刚出炉”的。精细工艺会根据证书的“假定使用年限”来做旧——比如一本三年前的证书,边角要有轻微磨损,表面有细微的划痕,折痕处颜色微微发黄。
做旧不是拿砂纸乱磨一气。老师傅会用棉布蘸少量茶叶水在特定位置轻擦,再用低温烘烤让纸张自然泛黄,最后用细砂纸只在边角做定向磨损。这中间的力度、时间、温度全靠经验拿捏。做完之后证书摸起来有“用过”的温润感,而不是崭新的生硬感。
说到底,证件制作实物赏析,精细工艺提升证书质感,核心就一句话:魔鬼在细节里。纸张、钢印、底纹、油墨、裁切、排版、做旧——七个环节每一个都做到位,成品才能经得起近距离审视。而这些细节,也正是普通人分辨真伪的切入点。下次拿到一本证书,不妨先摸纸、再看印、最后对光看底纹。你会发现自己突然有了一双“鉴证”的眼睛。